青島中科華智:從"靠經驗排產"到"靠數據排產",注塑車間的效率革命
發表于:2026/10/21 14:06:38??閱讀量:?[關閉]
注塑,是最"不講道理"的一道工序
在很多制造企業的車間里,注塑是一道特殊的存在。
它不像裝配線那樣節拍清晰、一目了然;也不像機加工那樣單件可追蹤。注塑車間的真實畫面往往是:幾十臺機器晝夜不停轟鳴,幾百套模具在貨架與機臺之間流轉,上千種產品共用著有限的機臺產能,而銷售端的訂單,卻越來越小批量、多批次、交期越來越急。
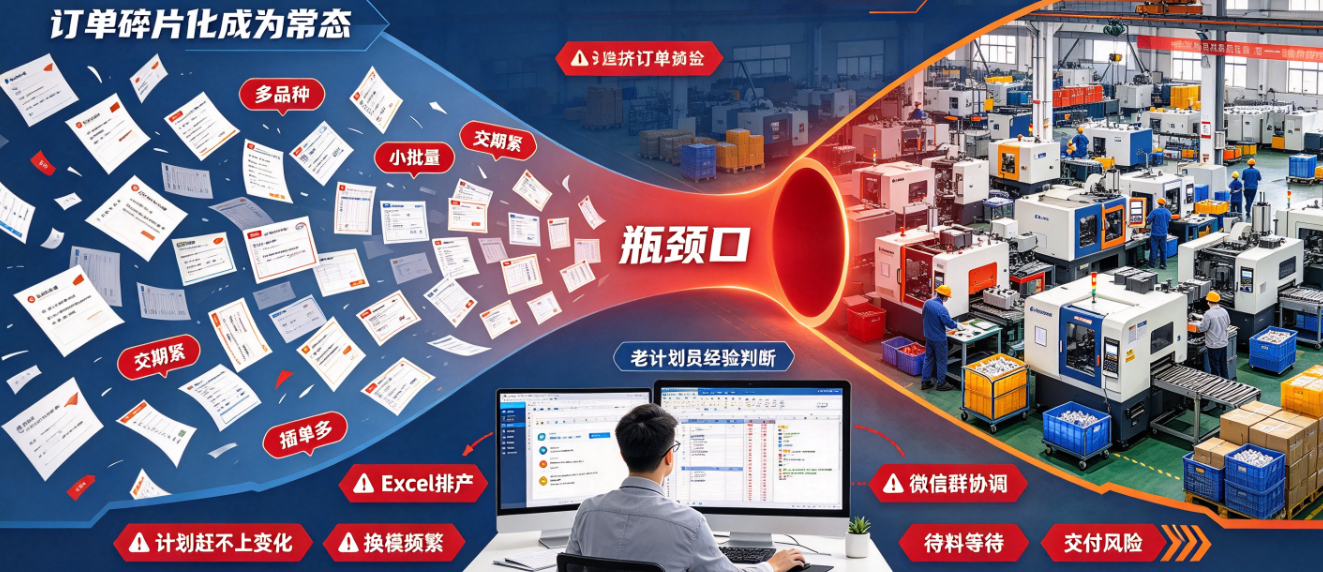
一位干了二十年的注塑車間主任說過一句很實在的話:"注塑的難點從來不是'能不能做出來',而是'什么時候、用哪臺機、用哪套模、用哪種料把它做出來'。"這句話背后,藏著注塑行業最典型的六個字:多約束、高波動。
同一臺機,換一副模就是另一個產品;同一個產品,換一種顏色就要清洗料管;同一批訂單,插一張急單,整條排產計劃就得推倒重來;同一個機臺,夜班和日班的效率可能差出一大截。
當訂單碎片化成為常態,注塑車間就從"生產單元"變成了整個供應鏈的"瓶頸口"。而絕大多數企業應對這個瓶頸的方式,仍然是一張Excel表、一個微信群、一位干了十幾年的老計劃員。
壓在注塑車間頭上的六座大山
我們把上百家注塑企業的車間現場走了一遍,發現問題驚人地相似,歸納起來就是六大痛點。
1、排產難:一張Excel表,扛不住上百個變量。
排產的本質,是在一堆約束條件里找最優解:機臺噸位、鎖模力、射出量、模具狀態、原料牌號、顏色順序、交期優先級、人員班次、后工序產能……任何一個變量變動,都會牽動全局。
現實卻是:計劃員早上八點打開Excel,憑經驗把工單往機臺上"填格子"。遇到插單,只能手動挪、手動調,一改就是大半天。更麻煩的是,排出來的計劃沒有可行性校驗——排到第30臺機才發現,那套模還在維修;排到周五才發現,那種色母料還沒到貨。
于是車間里每天都在重復同一個劇本:計劃下了,車間說做不了;車間做了,計劃說這不是最急的。
2、溝通難:信息在傳遞中一層層失真。
注塑是典型的連續生產,24小時不停機。白班夜班的交接靠口頭、靠便簽;缺料了靠電話找倉庫;模具壞了靠吼師傅;品質異常靠微信拍照片。
問題在于:所有異常都在發生,但沒有任何一個異常被系統記錄下來。
等月底復盤時,沒人說得清這個月到底停了多少次機、每次停了多久、主要卡在哪個環節。管理只能停留在"事后追責",無法走向"過程管控"。
3、物料管控不準確:賬上有料,機臺前沒料。
注塑的物料有多復雜?主料(ABS、PP、PC、PA、POM……)、色母、改性料、回料、嵌件(五金件)、包材、脫模劑——一家中型注塑廠,物料編碼動輒幾千個。
難點不只是多,而是"動":水口料要回收粉碎再按比例摻用,回料比例會直接影響成本和品質;線邊庫的料是邊用邊補,沒人實時點數;一個工單開工前是否"齊套",全靠倉管員拿單子去貨架上核對。
結果就是兩個極端同時存在:一邊是機臺因為缺5公斤色母而停機待料,另一邊是倉庫里堆著幾個月用不上的呆滯原料。
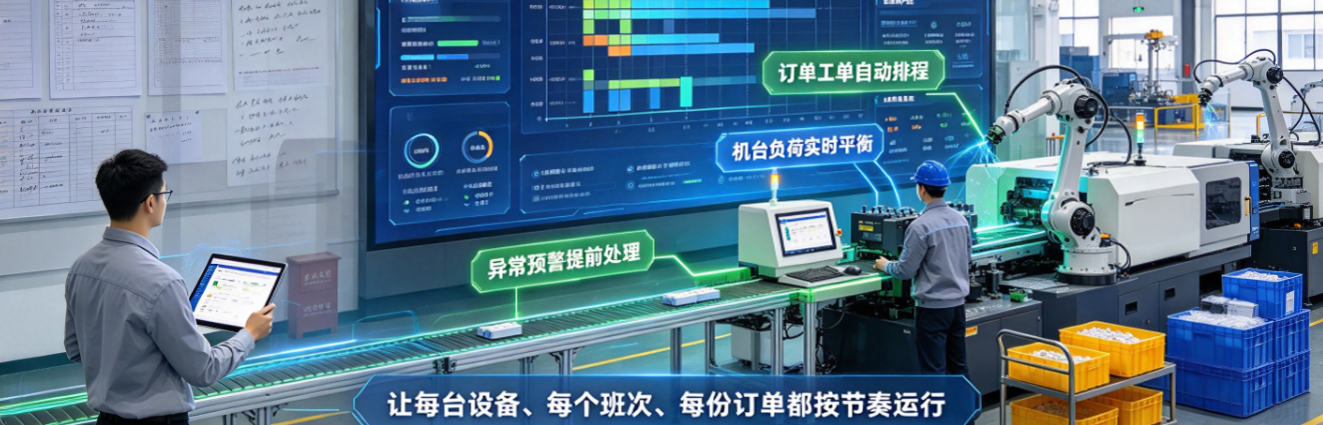
4、成本浪費:看不見的,才是最貴的。
注塑的成本黑洞,往往藏在幾個不起眼的地方:
換產浪費:換一次模,從停機、吊裝、預熱、調機到首件合格,幾十分鐘到幾小時不等;
調機浪費:調機階段打出來的廢品,很少被單獨統計;
水口料浪費:粉碎回收率、摻配比例缺乏精確計量;
空轉浪費:機器開著,人不在,或者等料、等檢、等指令;
超產浪費:怕交不上貨就多生產,最后變成呆滯庫存。
這些浪費,單看每一項都不大,加總起來,往往能吃掉注塑車間幾個點的毛利。
5、設備與產品不匹配:大馬拉小車,小馬拉大車。
注塑機是按噸位(鎖模力)和射出量分級的:60T、120T、260T、470T……產品則按克重、投影面積、壁厚、材料流動性各有適配區間。
理論上,大機臺干小件是浪費——能耗高、周期未必快、單位成本高;小機臺干大件是風險——鎖模力不夠會飛邊,射出量不夠打不滿。
但實際排產時,"哪臺機空著就用哪臺"幾乎是常態。因為沒有系統能實時給出"這個產品最佳適配機臺"的建議,只能靠老師傅拍腦袋。模具與機臺的兼容性(模厚、開模行程、頂出方式、拉桿間距)同樣如此,裝上去才發現不匹配的情況并不少見。
6、換產頻繁:一天換十次模,產能就漏光了。
多品種小批量的訂單結構,決定了換產必然頻繁。真正的問題不是換產次數多,而是換產順序不合理。
科學的排產邏輯應該是:同模具的產品連著做、同原料的產品連著做、同色的產品連著做、顏色由淺到深做(減少料管清洗)。但人工排產很難兼顧這么多維度,于是出現了"剛做完黑色PC又要換白色PP,清洗料管洗掉半包料"的荒唐場景。
換產時間,就這樣一點點把有效產能吃掉了。
一家華東小家電配套注塑車間的90天
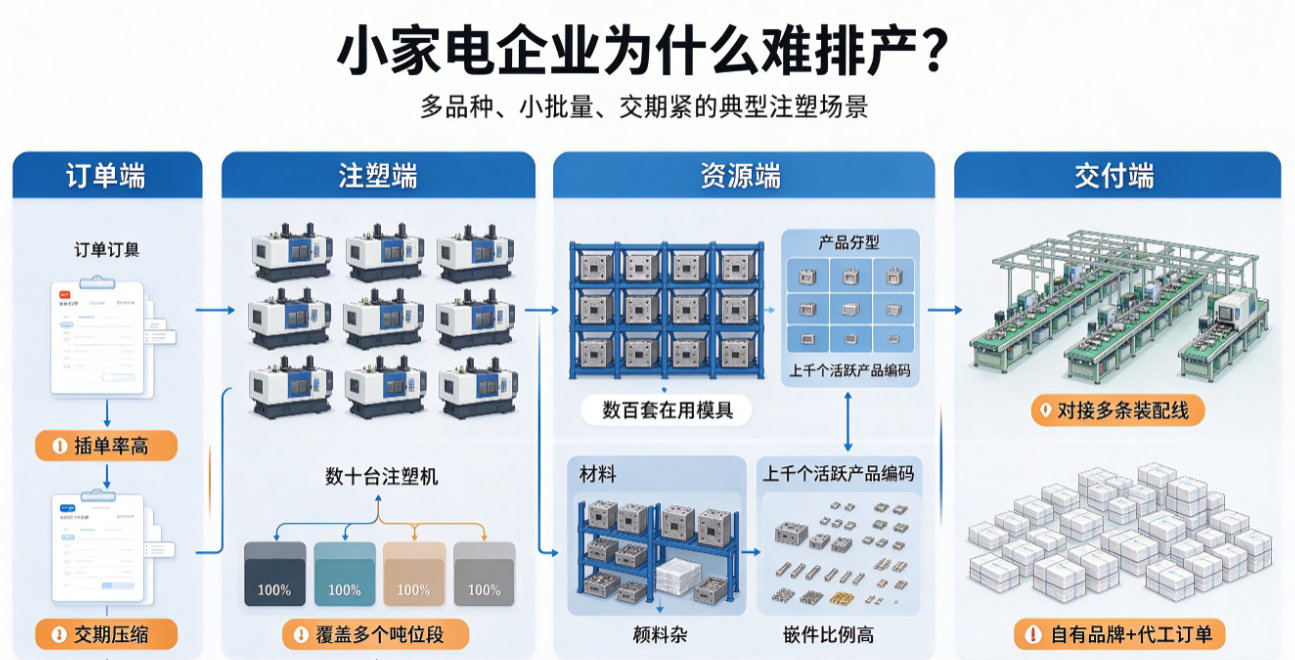
中科華智服務過的一家華東小家電企業,是典型的"多品種、小批量、交期緊"注塑場景:數十臺注塑機,覆蓋多個噸位段;數百套在用模具,上千個活躍產品編碼;下游對接多條裝配線,配套自有品牌與代工訂單,插單率極高;產品顏色多、材料雜,嵌件類物料比例不低。
項目啟動前的調研數據顯示:計劃員每天花在排產和調整計劃上的時間超過3小時;機臺的非計劃停機占比居高不下;訂單準時交付率長期在85%上下徘徊;原料賬實差異、呆滯庫存、超產庫存同時存在。
而所有問題的交匯點,指向同一個結論:這家企業不缺管理意識,缺的是一套真正懂注塑邏輯的系統。
不是賣一套軟件,而是重構一套排產邏輯
中科華智沒有直接套用標準MES產品,而是先派實施顧問駐場,把車間的機臺參數、模具臺賬、工藝路線、換產流程、物料流轉、異常響應機制完整梳理了一遍,在此基礎上定制開發了智能排產系統與安燈(Andon)系統,并與企業既有ERP、WMS打通。
(一)智能排產系統:讓“排產”從經驗活變成計算題
建立注塑專屬的約束模型。系統不是簡單排工單,而是以 "模具 × 機臺 × 產品 × 原料 × 顏色" 五維關系建模。每臺機的鎖模力、射出量、模厚范圍、拉桿間距,每套模的適配機臺清單、標準周期、換模工時,每個產品的克重、材料、顏色、模具,全部進入基礎數據庫。
機臺—產品智能匹配。排產時,系統自動計算產品的鎖模力需求與射出量需求,在適配機臺范圍內,優先推薦"噸位最貼合、當前負荷最低、換產成本最小"的機臺。大馬拉小車、小馬拉大車的情況,從源頭被攔截。模具與機臺的兼容性,在排產階段就完成校驗。
換產成本最小化排序。系統按"同模具 → 同材料 → 同顏色 → 顏色由淺到深"的優先級自動聚單排序,把可合并的工單盡可能連排,把必須換產的工單安排在最合理的節點。僅這一項,就直接壓縮了大量無謂的換模與洗機時間。
齊套性前置校驗。排產計劃生成后,系統自動聯動WMS庫存數據做物料齊套校驗。哪種料缺、缺多少、什么時候到貨,在計劃下達前就暴露出來,而不是等到機臺前才發現沒料。
插單模擬與滾動排產。遇到急單,系統支持"插單模擬"——輸入訂單與交期,系統快速給出多種插單方案對整體計劃的影響(哪幾張單會被順延、換產增加幾次、交期風險有多大),讓業務承諾交期時有據可依,而不是拍胸脯。
計劃可視化下達。排產結果直接推送到車間看板、機臺終端與移動端APP,工單、工藝參數、物料清單、質量要求一次下發,紙質工單流轉大幅減少。
(二)安燈系統:讓每一次異常都被看見、響應和記錄
如果說排產系統解決的是"計劃怎么做",安燈系統解決的就是"計劃跑偏了怎么辦"。
機臺狀態實時可視。通過中科華智HUAZHI IoT智能網關采集機臺運行信號,結合機臺終端人工確認,系統實時呈現每臺機的狀態:運行、待機、換模、調機、缺料、故障、待檢。車間大屏、辦公室看板、手機端三屏同步,車間主任不用巡場也知道現場發生了什么。
異常一鍵呼叫。機臺終端設置安燈按鈕,操作工發現缺料、模具異常、品質異常、設備故障,一鍵觸發。系統通過聲光報警 + 車間大屏 + APP推送,把信息直接推給對應責任人——倉管、模具工、質檢員、設備維修,誰的事誰接單。
響應計時與超時升級。從呼叫發起,到責任人接單,到處理完成,全過程計時。規定時間內未響應,系統自動向上升級,班組長、車間主任、生產經理逐級觸達。異常不再"叫了沒人理"。
異常數據資產化。每一次安燈事件都被結構化記錄:發生時間、機臺、類型、響應時長、處理時長、處理人。積累一段時間后,管理層第一次看到了真實的數據——停機到底停在哪兒,問題到底集中在哪兒。改善從此有了靶心。
(三)軟硬一體+系統集成
排產系統與安燈系統并非孤島。中科華智將其與企業的ERP(訂單、BOM、采購)、WMS(原料、線邊庫、成品)、質量模塊(首檢、巡檢、不良)打通,形成"計劃下達 → 物料拉動 → 過程執行 → 異常響應 → 數據回收 → 計劃優化"的閉環。
從"救火式管理"到"數據驅動"
項目上線運行三個月后的復盤顯示:
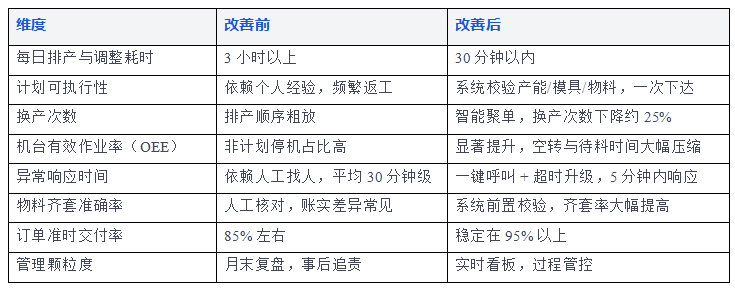
比數字更重要的,是三個"轉變":
排產從"人腦"走向"算法"。老師傅的經驗被沉淀進系統規則,即使計劃員換人,排產質量不會斷崖式下滑。
異常從"被掩蓋"走向"被量化"。停機原因第一次有了客觀數據,改善項目不再靠猜。
管理從"救火"走向"預防"。當換產成本、齊套風險、產能負荷都能被提前計算,車間主任的工作重心就從"今天哪里出問題了"變成了"明天的風險在哪里"。
注塑數字化的關鍵,是"懂行"
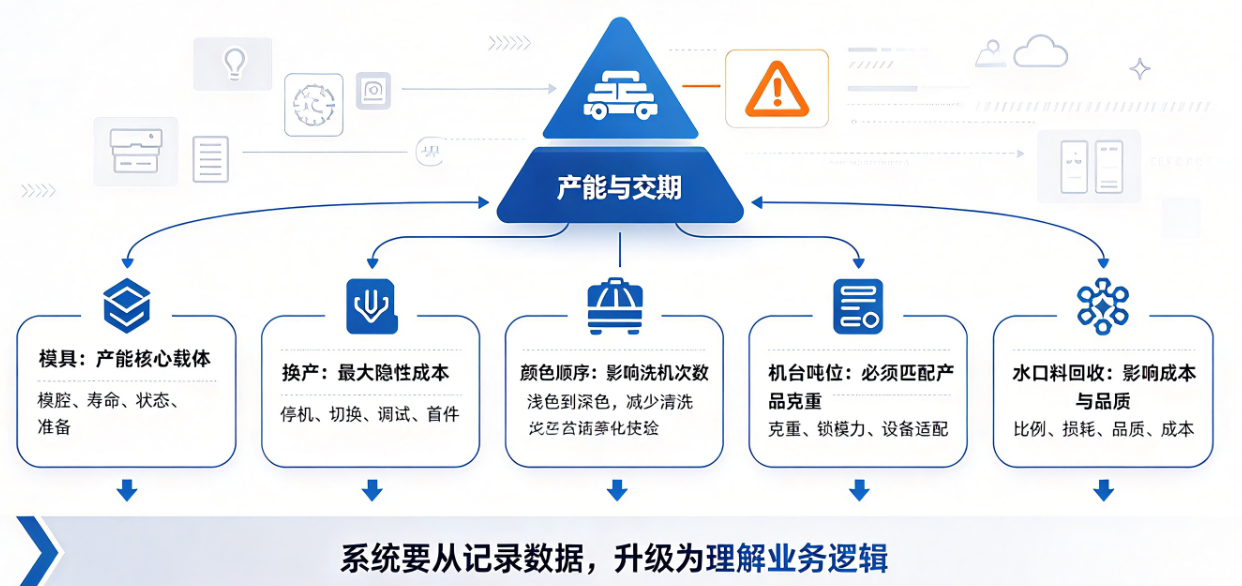
注塑行業的數字化,從來不是買一套通用MES就能解決的。因為注塑的核心矛盾不是"信息沒記錄",而是"約束太復雜、變化太快"。它需要系統真正理解:模具是產能的核心載體、換產是最大的隱性成本、顏色順序會影響洗機次數、機臺噸位必須匹配產品克重、水口料的回收比例會影響成本與品質。
中科華智的做法是:先蹲車間,再寫代碼。作為深耕制造業數字化近二十年、服務超過500家企業的SAP合作伙伴,中科華智基于自研的華智圖騰工業低代碼平臺,構建了覆蓋MOM、MES、WMS、QMS、TPM、SRM的完整產品矩陣,并配套自研 IoT智能網關、AGV調度、機器視覺等硬件能力。更重要的是,團隊堅持"行業顧問駐場調研+定制開發+全生命周期服務"的實施路徑——不做產品的搬運工,只做車間問題的解決者。
一臺注塑機停20分鐘,燒掉的可能是幾十公斤料、幾十個工時、以及一個可能延誤的交期。而這些,本可以被提前算出來、提前規避掉。
如果您所在的注塑車間,也正被排產、換產、物料和異常響應所困擾,或許該重新審視一下:您的排產,還是靠一張Excel嗎?
關于青島中科華智
青島中科華智(HUAZHI)是一家專注于為成長型企業提供數字化轉型解決方案的科技公司,總部位于青島,并在深圳、北京、濟南、煙臺、沈陽、杭州設有分支機構。作為SAP合作伙伴,公司深耕裝備制造、汽車零部件、泛食品、電子等行業近二十年,已為超過500多家企業提供高質量的數字化服務。
核心產品與核心方案
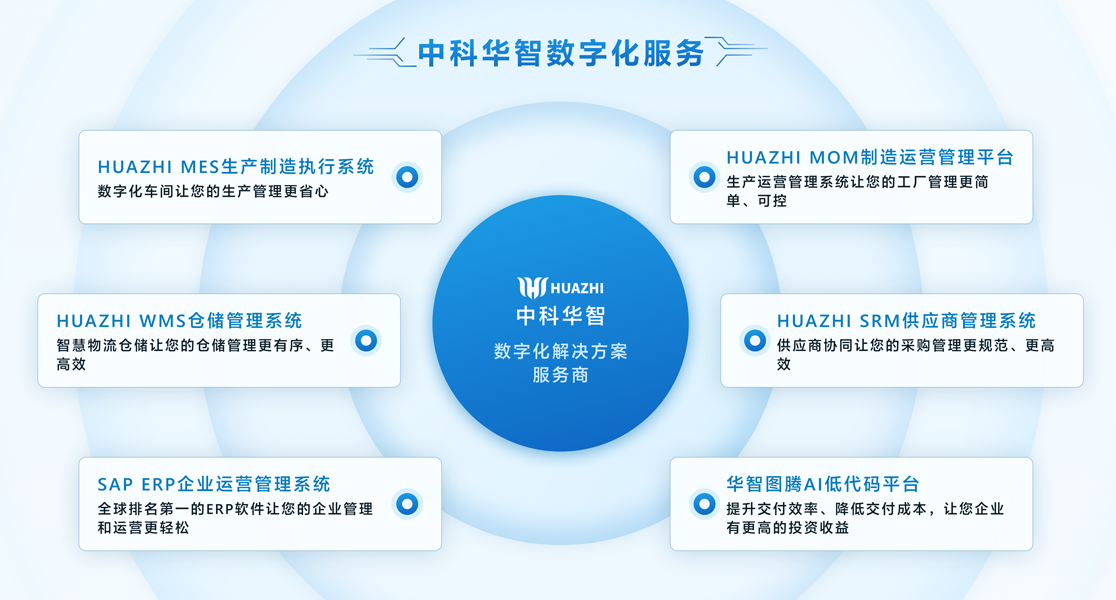
基于華智圖騰工業低代碼平臺,研發了覆蓋制造全場景的工業應用系統:
HUAZHI MOM (制造運營管理):整合生產、質量、維護、庫存,實現制造全流程透明化。
HUAZHI MES (制造執行系統):實時監控車間狀態,優化排產與工藝執行。
HUAZHI WMS (倉儲管理系統):提升庫存準確性與倉儲作業效率。
同時,中科華智提供“軟硬結合”的圖騰智能制造解決方案,整合智能硬件與物聯網終端,自主研發包括:
HUAZHI IOT智能網關
AGV智能調度系統
WCS集成方案
AI人工智能機器視覺
服務客戶與行業實踐
青島中科華智(HUAZHI)解決方案已在眾多行業領先企業成功落地,典型客戶包括:
青特集團、青島三祥、煙臺東星集團、徐州巴特股份、山東東阿鋼球集團、山東統亞模塑、山東豪門鋁業、長春中之杰食品、貴陽高新惠誠、濟南聯合制罐、青島威奧軌道、青島丹香食品等企業。至今我們已累計服務超過500家企業,為其提供從咨詢、實施到運維的全生命周期數字化服務,助力客戶在數字化浪潮中實現高效運營與競爭優勢。
本文鏈接:青島中科華智:從"靠經驗排產"到"靠數據排產",注塑車間的效率革命